玩具件TPE包胶颗粒附着力差?原因及提升方法
责任编辑:广东力塑TPE发布日期:2026-10-23文章标签:TPE包胶颗粒
玩具车间里,包胶件附着力不合格,往往是在撕流道料把的时候被发现的。如果TPE包胶颗粒从硬胶基材上被干净利落地撕下来,结合面光滑得像镜子,基本可以判定粘接没有真正建立。儿童玩具和宠物玩具在使用中要经受反复抓握、拉扯甚至啃咬,附着力不足带来的脱层和起翘,会直接变成终端投诉和退货。
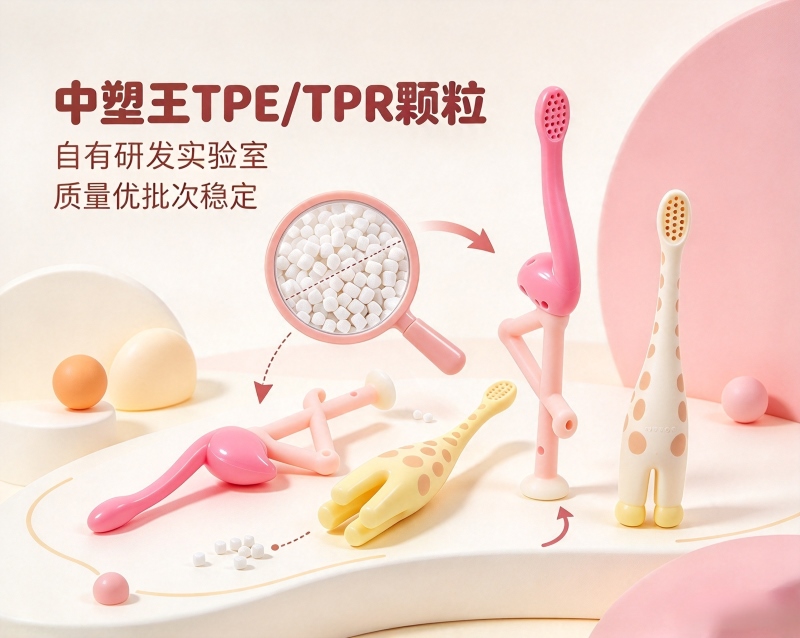
行内有着20年以上经验的TPE材料供应老厂家看待这个问题,通常不会一上来就换料。TPE包胶颗粒的粘接,靠的是熔融的TPE与硬胶基材表面在界面处发生分子链扩散和缠结,更像焊接,而不是用胶水粘合。这个过程需要三个条件同时成立:极性匹配、界面清洁、熔体有足够的热量激活扩散。任何一个环节缺失,附着力就会掉进“假包胶”区间,靠机械嵌合勉强挂住,用一段时间或受力之后容易脱开。
极性匹配是绕不开的前提
玩具件常用的硬胶基材不同,对TPE包胶颗粒极性的要求也不一样。PP是非极性材料,表面能低,需要选择极性相近的SEBS基TPE。ABS和PC属于中低极性,纯SEBS基TPE直接包覆往往粘不牢,配方中通常需要引入极性改性组分来提升界面亲和力。如果涉及PA尼龙,极性差异更大,对TPE配方的要求也更高。选料时先确认基材类型,再找明确标注适配该基材的包胶级TPE颗粒,比拿通用牌号反复试错效率高得多。
基材表面状态容易被跳过
很多附着力问题,根源不在TPE包胶颗粒本身。PP或ABS硬胶件在注塑、周转、存放过程中,表面可能吸附脱模剂、油污或抗氧化剂迁移层。这些污染物会在界面形成隔离膜,TPE熔体铺展不开,再好的料也粘不住。二次注塑前用异丙醇擦拭基材表面,是成本较低但效果直接的做法。另一个常被忽略的动作是基材预热。PP件如果冷却到室温再包胶,TPE熔体一接触冷表面就迅速降温,分子链扩散的时间窗口较窄,粘接力自然上不去。将基材预热到60到80℃以上,界面扩散条件会有所改善。
工艺窗口直接影响附着力
注塑温度偏低时,TPE包胶颗粒塑化不充分,熔体温度和流动性都不够,在基材表面无法形成有效的熔蚀和扩散层。适当提高TPE熔体温度,能让界面处的分子链获得足够的活动能力,在成型周期内完成相互渗透。但温度也不是越高越好,过高可能导致材料降解或油分析出,反而影响界面状态。模具温度、保压压力和冷却时间同样参与其中,需要结合具体产品和模具结构做匹配。
怎么判断问题出在哪一步?
可以做一个简单的对比测试。同一批TPE包胶颗粒,同一套模具,分别试未经处理的基材、擦拭后的基材、预热后的基材,各打一组样件,做剥离对比。如果擦拭或预热后附着力明显改善,说明问题出在界面状态而非材料本身。如果三组样件剥离表现都没有变化,再回头检查TPE牌号与基材的极性匹配是否合适。
总之,玩具件包胶的附着力问题,很少是单一因素造成的。从基材匹配、表面清洁、预热到注塑温度,逐项确认比直接换料更稳妥。
中塑王TPE在玩具包胶方向有多年配方积累,针对PP、ABS等常见玩具基材有适配的包胶级TPE颗粒方案,可根据具体基材和产品结构配合完成试样验证。企业在深圳、江门、惠州、博罗及浙江嵊州布局五大生产基地,拥有24条生产线,年产能3万吨,并设有独立的TPE包胶颗粒研发实验室,可为玩具包胶项目提供从配方开发到量产落地的支持。