TPE热塑性弹性体控好融化温度,可减少哪些成型缺陷?
责任编辑:广东力塑TPE发布日期:2026-10-15文章标签:TPE热塑性弹性体
在TPE注塑的日常生产场景里,很多制品缺陷刚出现时,大家第一反应会去排查模具精度、注塑压力参数,可顺着问题根源追溯后才发现,不少异常的核心诱因其实是融化温度没有把控到位。TPE热塑性弹性体本身对温度变化较为敏感,料筒温度无论偏低还是偏高,都会在制品的外观、内部结构上留下各类隐患。把融化温度精准控制在适配材料特性的合理区间,能规避的量产问题远比常规认知中更多。
温度偏低时,缺陷从哪来?
料筒温度偏低,TPE热塑性弹性体熔体粘度增大,流动性跟着下降。直接的表现是充模不足,熔体走到型腔末端时已经冷下来,边角位置填不满。表面流痕也是低温的常见产物,熔体前锋在填充过程中冷却太快,表层提前凝固,后续的热熔体无法与之完全熔合,流动的波纹就被冻结在产品表面。光泽度同样受影响,射速和模温偏低时,制品表面发暗发雾,达不到高光要求。
温度偏高时,问题往哪走?
熔体粘度过低,流动性过强,模具分型面配合稍有间隙,熔体就会渗入形成溢边或披锋。烧焦和暗纹也与高温直接相关,料筒或喷嘴温度过高时,材料局部过热分解,制品表面留下焦痕。对于浅色或透明TPE热塑性弹性体,温度偏高还会带来黄变和油分析出,表面出现银纹或油腻感。脱模困难有时也是温度在捣乱,模温或料温过高使制品冷却不足,取出时容易变形或粘模。
温度把控的实用逻辑在哪?
TPE热塑性弹性体不是单一材料,SBS基、SEBS基、TPU、TPV的加工窗口各不相同。SBS基TPE料筒温度通常在160到190度之间,超过200度就容易降解发臭。SEBS基通用料可以做到170到220度,但透明牌号建议压在180到200度防黄变。TPU需要更高的温度,料筒一般在180到230度,且注塑前需要充分干燥。
分段升温是基本操作,下料段偏低防结块,中段和前段逐步升高保证塑化,喷嘴比前段低5到10度防流涎。在塑化完全的前提下,尽量用中下限温度。温度高不一定好充模,反而可能带来油析出、发黄和收缩变大。
优选厂家时看什么?
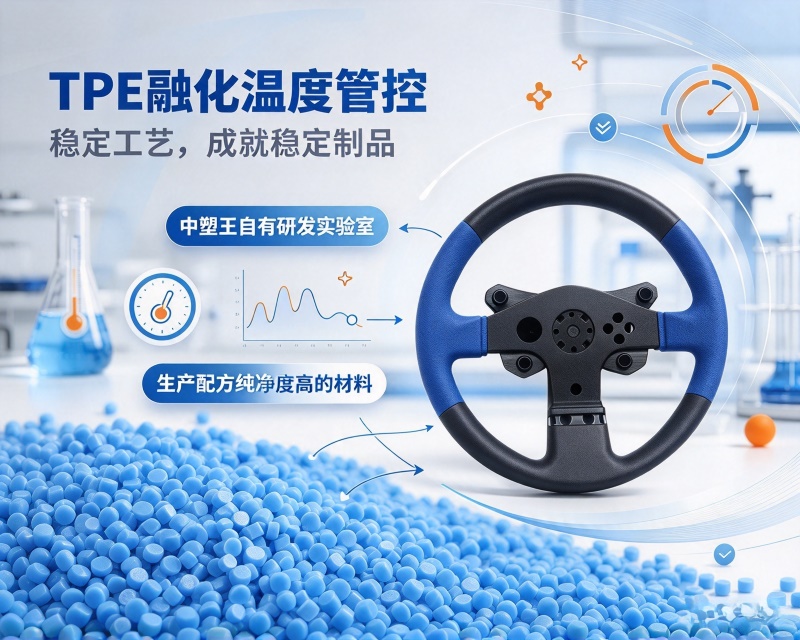
TPE热塑性弹性体的温度窗口宽窄,和配方设计直接相关。配方纯净度高的材料,加工窗口通常更宽,对温度波动的容忍度更好。选厂家时,可以关注几个方向。
一是看供应商能不能提供明确的加工温度建议,而不是只给一个笼统区间。有研发积累的TPE热塑性弹性体厂家会根据基材类型、硬度、包胶对象给出分段温度参考。
二是看批次稳定性。熔融指数的批次波动会直接影响注塑温度的可控性,波动小的材料,车间不需要频繁调机。可以要求供应商提供连续批次的熔指和硬度数据作为参考。
三是看技术支持能力。温度问题往往和模具、工艺交叉在一起,能派工程师到现场协同排查的供应商,比只发参数表的更有实际帮助。
对于TPE制品生产而言,融化温度的管控从来不是孤立的参数调整,它直接关联着量产良率的稳定和最终成品的外观品质。中塑王TPE在弹性体改性方向有多年配方积累,产品线覆盖SBS基、SEBS基、TPU、TPV等多个体系,自有研发实验室,可根据具体应用场景提供分段温度建议和试样验证,帮助客户在选型阶段把加工窗口确认清楚,让温度管控不再是注塑车间的棘手难题。