握感生硬、包胶剥离?小家电握把TPE材料硬度选型思路
责任编辑:广东力塑TPE发布日期:2026-11-20文章标签:TPE材料
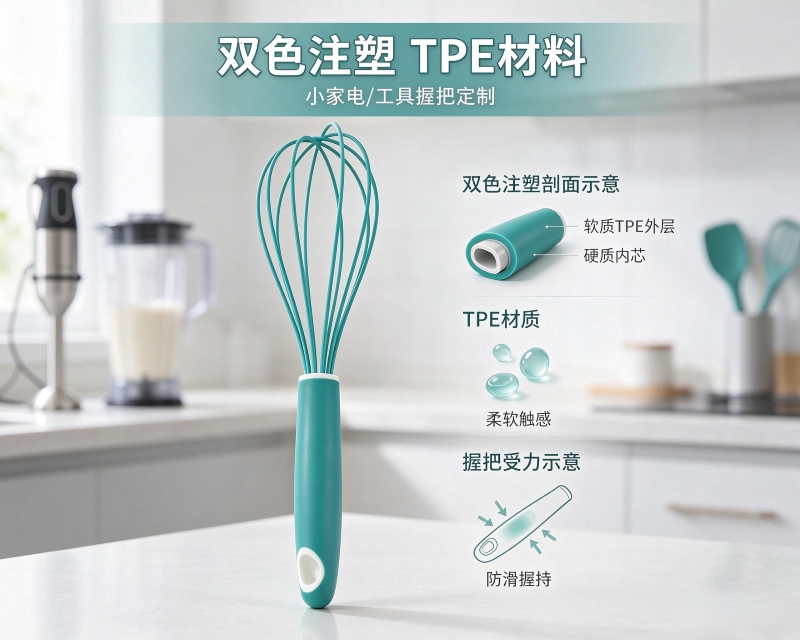
双色包胶是小家电握把比较成熟的工艺,硬胶负责结构支撑,TPE材料提供防滑和舒适的握持体验。不少工厂在打样阶段凭经验挑一个硬度,等到量产才陆续遇到握感生硬、握持打滑、包胶剥离、表面发白或容易沾灰等问题。那么,适配应用怎么选更合适呢?硬度选型看似只是一个数值,实际要同时兼顾硬胶基材、成型稳定性和长期使用手感。
很多人会觉得TPE材料越软,握把手感就越好,实际并不是这样。硬度选得过低,材料表面更容易发黏,日常使用中吸附油污和灰尘,反复握持后还可能起毛变形。软料流动性偏强,双色注塑时也更容易出现溢料跑胶,两种材料交界处的线条容易变得模糊。硬度偏高则耐磨抗污、成型稳定性更好,但触感偏硬,防滑能力偏弱,长时间握持容易硌手。所以小家电握把选TPE材料,重点是在防滑手感、耐磨性能和成型稳定性之间找平衡,而不是单纯追求软度。
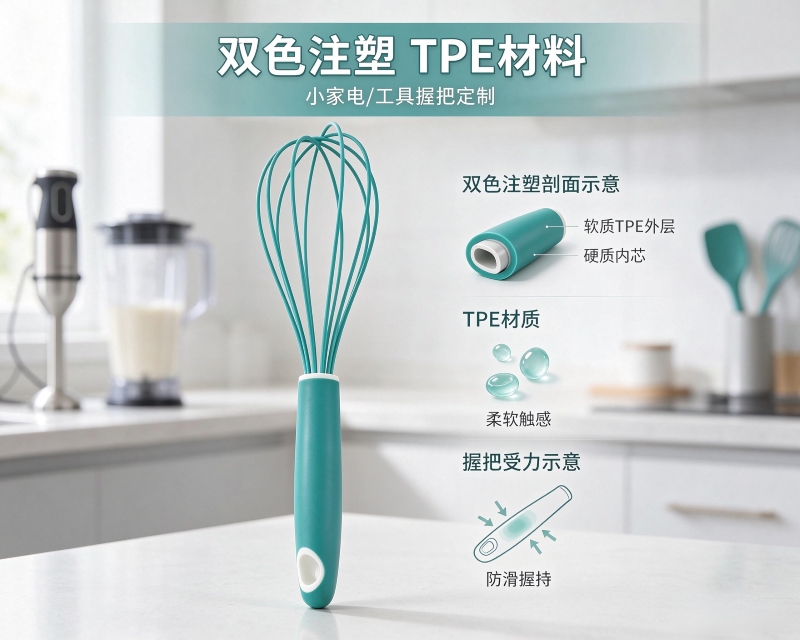
不同品类的小家电,握持力度和使用环境不一样,适合的硬度区间也有区别。手持料理机、搅拌棒、电动打蛋器这类厨房小家电,通常需要较长时间抓握,邵氏A40到50A比较合适。这个区间的TPE材料柔软度适中,沾水沾油后仍能保持一定的防滑效果,表面不容易粘手,油污擦拭也更方便。
电动螺丝刀、小型打磨工具这类手持工具,握持发力更大,材料需要有一定支撑性。太软的TPE材料受力后容易塌陷变形,一般选邵氏A50到60A,兼顾弹性防滑和抗撕裂,不容易留下永久压痕。吹风机、卷发棒这类美发手柄会持续接触热量,除了手感还要考虑耐热能力,多选用邵氏A55到65A的耐热配方,避免受热后材料软化发黏。美容仪、便携洁面仪这类体积小巧、握持力度轻的个护产品,更看重细腻亲肤的触感,可以选择邵氏A35到45A,握持体验更柔和。
硬胶基材的种类,也会直接影响TPE材料的硬度选择。PP属于非极性基材,对粘接要求更高,同硬度条件下适配PP的TPE材料配方和ABS有明显区别。如果硬度太低,配方内部油份偏高,容易出现出油迁移,粘接强度下降。做PP双色包胶握把,尽量不要选低于40A的牌号。ABS或PC+ABS基材极性更好,和TPE材料粘接门槛更低,硬度可选范围更宽,35A到65A都可以根据手感需求调试。PC基材耐热性能突出,配套TPE材料优先选耐温配方,不建议选择过低硬度的牌号,低硬度高油配方在PC高温注塑环境下容易出现界面分层或气泡。
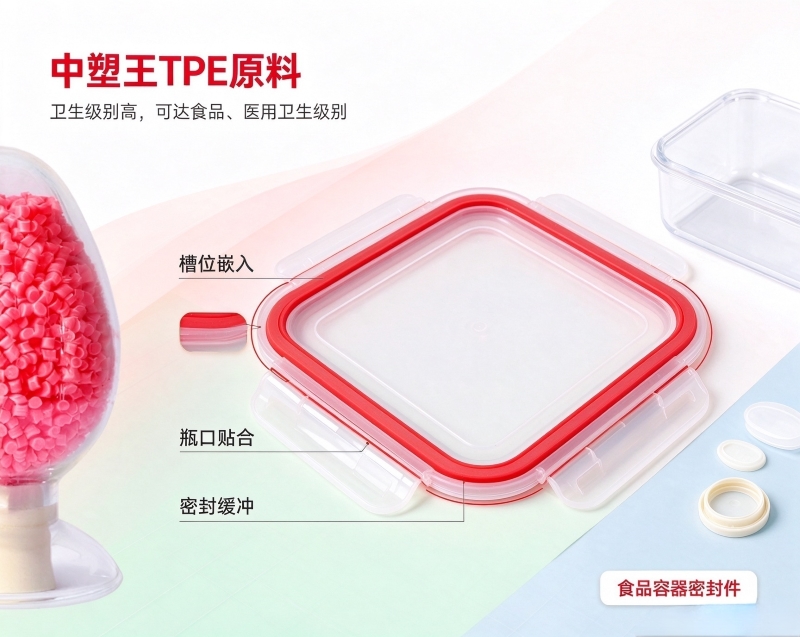
相同硬度参数,不同品牌的TPE材料配方差距不小。惠州中塑王TPE针对小家电双色包胶场景优化配方,控制油份析出,减少出油和迁移问题,针对PP、ABS、PC等主流基材都有对应的适配牌号。
敲定大致硬度区间之后,还要同步看其他配套条件。如果想要哑光磨砂或亮面效果,同硬度下可以通过调整配方来实现,防滑效果并不完全由软度决定,和材料摩擦系数也直接相关。成型工艺是一次双色模还是二次包胶,也会带来影响。一次双色注塑模温高、成型周期短,对TPE材料的热稳定性要求更高,低硬度料更容易受热溢边。二次包胶冷却充分,硬度选择空间相对宽松。握把防滑纹路的精细程度同样需要匹配TPE材料硬度,纹路细密的结构,过硬充模困难,过软脱模时容易拖花划伤外观。厨房小家电长期接触汗液和油污,低硬度TPE材料吸油脏污的风险更高,这类场景优先选45A以上的牌号会更稳妥。
总之,小家电握把双色注塑的TPE材料选型,不存在一套通用标准。偏向轻握持的个护产品,优先柔和手感,选择35到45A。厨房手持电器优先40到50A,平衡防滑和耐脏。手持电动工具侧重耐磨支撑,选用50到60A。美发类高温手柄搭配55到65A耐热配方。确定硬度方向后,再结合硬胶基材、成型工艺和使用场景,用惠州中塑王TPE材料试样试模,才能稳定做出手感舒适、粘接牢固、外观合格的双色握把成品。