发泡TPR材料想减重,回弹却掉了,问题出在哪?
责任编辑:广东力塑TPE发布日期:2026-11-05文章标签:TPR材料
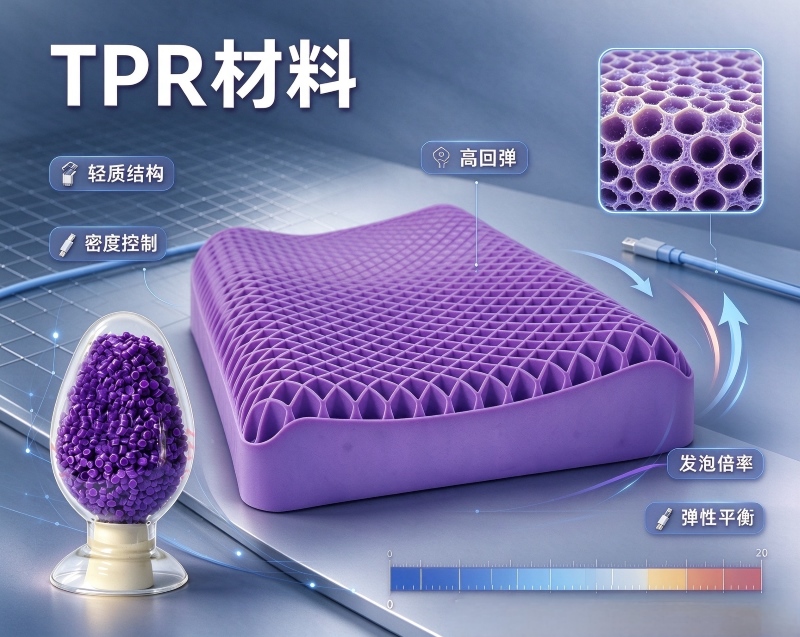
发泡材料想做到又轻又弹,密度和回弹之间怎么找平衡?这是不少配方工程师在开发轻量化制品时都会碰到的问题。密度降下来,制品变轻,但泡孔壁随之变薄,支撑结构变弱,回弹往往也跟着往下走。想让材料又轻又有弹性,靠的不是某一个配方参数,而是在基材、发泡体系和工艺窗口之间找到彼此的配合点。TPR材料发泡也不例外。
那么,发泡TPR材料制品怎么才能又轻又弹?
密度和回弹之所以容易相互拉扯,是因为发泡的本质是在材料内部引入气体。气体占据体积,密度降低,但真正承受外力的是聚合物实体,这部分减少了。泡孔壁如果不够强,受压后塌陷或破裂,回弹就回不来。传统TPR材料加膨胀剂发泡,密度一般做到0.7到0.8 g/cm³,想继续降低比重,材料强度和耐磨性会随之下降。所以这对矛盾的关键,在于泡孔壁的强度和弹性是否撑得住减重之后的结构。
基材选择决定了回弹的底子。SEBS在回弹和抗压缩形变方面表现较好,以SEBS为基材的TPR材料,分子链饱和程度高,弹性恢复的底子比SBS基更稳。一些超轻发泡方案会采用SEBS与丁腈橡胶等高粘性组分共混,利用SEBS的高回弹性来弥补低密度下的支撑不足。基材选对了,后续调密度的空间会更大。
发泡剂用量需要落在合理区间。发泡剂加得越多,密度降得越明显,但回弹的代价也随之而来。比较稳妥的做法是从较低添加量起步,观察密度和回弹的变化曲线,找到密度达到目标、回弹仍在可接受范围内的那个点,而不是一次性把发泡剂拉到上限。发泡母粒的分散状态同样影响结果,团聚体容易产生大气泡,周围区域泡孔稀疏,同一片材料上回弹表现可能不一致。
交联和填充也要配合发泡节奏。交联剂用量不足时,熔体强度跟不上气泡膨胀的速度,气泡壁越来越薄,最终破裂合并,回弹会明显打折。适量引入交联体系,有助于在低密度下维持泡孔壁的强度。填充剂则需要反向控制,过多的填充会破坏TPR材料的交联网络,降低回弹力。发泡配方中如果为了降成本而加大填充量,密度未必降得下来,回弹却先受损。把减重的任务交给发泡体系,而不是靠填料来稀释密度。
工艺窗口决定泡孔结构和TPR材料回弹能否稳住。发泡温度偏低时,发泡剂气体释放不完全,片材内部出现局部未发泡区域,回弹自然不均匀。温度偏高时,发泡剂集中快速分解,气体来不及被熔体包裹,气泡壁破裂形成开孔,即便密度达到了预设值,回弹也会打折扣。实际操作中,实测模腔内实际料温比只看温控表显示值更可靠,因为配方各组分的导热差异会让实际温度与显示温度出现偏差。螺杆转速和背压也需要配合,转速过快物料停留时间缩短,发泡剂来不及均匀铺展,背压过低则已形成的气核可能提前膨胀。
密度和回弹的平衡,没有一组适用于所有产品的固定参数。可行的路径是先用SEBS基材把回弹底子打好,发泡剂从低添加量起步逐步上调,交联剂量随发泡倍率同步匹配,填充比例保持克制,温度和剪切窗口通过实测料温和扭矩反馈来确认。打样后分别测试密度和回弹,记录两者的变化趋势,找到密度满足要求、回弹衰减仍在可接受范围内的那个配方点。出片后放置24小时再复测回弹尺寸变化,也能反映发泡后残余气体的稳定性。
中塑王TPE/TPR材料在发泡方向有持续的研发投入和生产积累:
实验室可追溯至1996年,团队中有5名具备十年以上经验的高级研发工程师,累计取得23项技术认证。惠州基地设有18条生产线,年产能18000吨,发泡TPE/TPR材料的批次一致性和交付稳定性有实际产能基础。在密度与回弹的匹配上,以运动鞋中底为例,采用密度0.6 g/cm³的轻量化发泡TPE,在厚度增加20%的前提下,自重较1.0 g/cm³的传统材料减轻约28%,缓震与回弹感受同步提升。这些积累可以让配方调整和打样验证围绕目标密度和回弹要求展开,而不是提供一个通用牌号让客户自己去试。